


ข่าว
บ้าน / ข่าว / ข่าวอุตสาหกรรม / การขึ้นรูปแบบ Rotomolding HDPE: คุณสมบัติหลัก คุณประโยชน์ และการใช้งานทางอุตสาหกรรม
ถามผู้จัดการโรงงานว่าทำไมพวกเขาถึงเลือก เอชดีพีอี สำหรับถังแบบ rotomolded และคุณอาจได้ยินคำตอบเดียวกัน: ความแข็ง การขึ้นรูปแบบหมุนด้วย HDPE ช่วยให้คุณมีความแข็งแกร่งของชิ้นส่วนโพลีเอทิลีนความหนาแน่นสูง โดยไม่มีรอยเชื่อมหรือจุดอ่อนที่มาพร้อมกับวิธีการขึ้นรูปแบบอื่นๆ หากการใช้งานของคุณเกี่ยวข้องกับสารเคมี แรงดัน หรือช่วงยาวระหว่างจุดรองรับ HDPE ควรอยู่ใกล้ด้านบนสุดของรายการ
การจะไปถึงจุดนั้นต้องการความเอาใจใส่ในการควบคุมกระบวนการมากกว่าการใช้ แอลแอลดีพีอี แต่ผลตอบแทนที่ได้คือส่วนที่คงรูปร่าง ต้านทานการคืบคลาน และยืนหยัดต่อสื่อที่ก้าวร้าว คู่มือนี้จะอธิบายวิธีการทำงานของการขึ้นรูปแบบหมุนของ HDPE การเปรียบเทียบกับ LLDPE และสิ่งที่ควรพิจารณาจากพันธมิตรด้านการผลิต
การขึ้นรูปแบบ HDPE เป็นเพียงกระบวนการขึ้นรูปแบบหมุนโดยใช้โพลีเอทิลีนความหนาแน่นสูงเป็นเรซิน วัสดุถูกบดเป็นผงละเอียดหรืออัดเป็นไมโครเพลเลต โดยวางไว้ในแม่พิมพ์อะลูมิเนียมหรือเหล็กกลวง และแม่พิมพ์จะถูกให้ความร้อนขณะหมุนบนแกนตั้งฉากสองแกน โพลีเมอร์จะละลาย เคลือบด้านในของแม่พิมพ์ และสร้างชิ้นส่วนที่ไร้รอยต่อและปราศจากความเครียดเมื่อแม่พิมพ์เย็นตัวลง
เนื่องจากแม่พิมพ์หมุนเป็นสองระนาบ ความหนาของผนังจึงสม่ำเสมอแม้ในรูปทรงที่ซับซ้อน มุม สัน และส่วนแทรกสามารถขึ้นรูปได้โดยไม่ต้องต่อเสริม HDPE มีส่วนทำให้เกิดผลึกและความหนาแน่นสูงกว่า LDPE หรือ LLDPE โดยเฉพาะ ซึ่งส่งผลให้มีความแข็งแกร่งมากขึ้น ทนความร้อนได้ดีกว่า และความสามารถในการซึมผ่านของตัวทำละลายและไอน้ำลดลง
โดยปกติแล้วแม่พิมพ์จะถูกกลึงจากอลูมิเนียมหรือประดิษฐ์จากเหล็กเพื่อการวิ่งในปริมาณมาก สำหรับ HDPE แม่พิมพ์ต้องมีการระบายอากาศเพื่อให้อากาศที่เคลื่อนตัวออกไป มิฉะนั้น อากาศที่ติดอยู่อาจทำให้เกิดรูพรุนที่พื้นผิวและการเติมที่ไม่สมบูรณ์
หนึ่งในคำถามที่พบบ่อยที่สุดในการขึ้นรูปด้วยโรโตโมลด์คือควรเลือกเกรดโพลีเอทิลีนชนิดใด ตารางด้านล่างแสดงการเปรียบเทียบในทางปฏิบัติระหว่าง HDPE และ LLDPE สำหรับการขึ้นรูปแบบหมุน
| คุณสมบัติ | HDPE | LLDPE |
|---|---|---|
| ความหนาแน่น (ก./ซม.) | 0.941 – 0.965 | 0.915 – 0.925 |
| โมดูลัสแรงดัดงอ (MPa) | 800 – 1,300 | 400 – 800 |
| ความต้านแรงดึงที่ผลผลิต (MPa) | 20 – 30 | 12 – 20 |
| ทนต่อแรงกระแทก | ปานกลาง | ยอดเยี่ยม |
| ความต้านทานการแตกร้าวจากความเครียด | ดี | ยอดเยี่ยม |
| การหดตัวระหว่างการทำความเย็น | สูงกว่า | ล่าง |
| ความแข็งของผนัง | สูง | ปานกลาง |
แบบสั้น: เลือก HDPE เมื่อชิ้นส่วนต้องต้านทานการโค้งงอ การเยื้อง หรือแรงดันภายในที่อุณหภูมิสูง เลือก LLDPE เมื่อมีผลกระทบต่อความเหนียวและความต้านทานต่อการแตกร้าวจากความเครียดมากขึ้น เครื่องโรโตโมลด์จำนวนมากเก็บวัสดุทั้งสองไว้ และผู้ผลิตตามสัญญาที่ดีจะช่วยคุณเลือกเกรดที่เหมาะสมสำหรับสภาพแวดล้อมการบริการจริง
วิธีคิดอย่างหนึ่งคือ HDPE มีพฤติกรรมเหมือนพลาสติกที่มีโครงสร้างมากกว่า ในขณะที่ LLDPE มีพฤติกรรมเหมือนอีลาสโตเมอร์ที่เหนียวมากกว่า ในการใช้งานถัง HDPE ช่วยให้คุณรู้สึกกระชับขึ้นและต้านทานการโก่งงอได้ดีขึ้นเมื่อถังเต็มบางส่วน ในสิ่งกีดขวางทางลูกลอยหรือถนน ซึ่งมีแนวโน้มว่าจะเกิดการกระแทก การต้านทานการโก่งตัวและแรงกระแทกของ LLDPE อาจมีค่ามากกว่า
Rotomolding HDPE ให้โทษน้อยกว่าการขึ้นรูป LDPE หรือ LLDPE เนื่องจาก HDPE มีจุดหลอมเหลวที่คมชัดกว่าและมีปริมาณผลึกที่สูงกว่า เวลาเตาอบ อุณหภูมิสูงสุด และอัตราการทำความเย็นจึงต้องได้รับการควบคุมอย่างเข้มงวด หากอนุภาคผงหยาบเกินไป พื้นผิวด้านในจะแสดงรูเข็ม หากอุณหภูมิเตาอบสูงเกินไป วัสดุอาจเสื่อมสภาพ หากการระบายความร้อนไม่สม่ำเสมอชิ้นส่วนอาจบิดเบี้ยวได้
สภาวะการขึ้นรูปแบบหมุนโดยทั่วไปสำหรับ HDPE เกี่ยวข้องกับอุณหภูมิของแม่พิมพ์ในช่วง 250–350 °C อุณหภูมิอากาศภายในสูงสุดที่ 190–220 °C และขั้นตอนการทำความเย็นที่ช้าและมีการควบคุม อัตราการหดตัวยังมีแนวโน้มที่จะสูงกว่า LLDPE เล็กน้อย ดังนั้นจึงต้องปรับขนาดแม่พิมพ์และอุปกรณ์ทำความเย็นให้เหมาะสม
คุณภาพผงก็มีความสำคัญเช่นกัน HDPE มีแนวโน้มที่จะต้องมีการกระจายขนาดอนุภาคที่แน่นกว่า LLDPE เนื่องจากอนุภาคขนาดใหญ่สามารถสร้างเส้นการไหลได้ เครื่องโรโตโมลด์ที่มีประสบการณ์ส่วนใหญ่จะบด HDPE ให้เป็นตาข่ายเป้าหมายที่คล้ายกัน แต่จะปรับสภาวะการบดเพื่อป้องกันฝุ่นละเอียดมากเกินไป บางแห่งยังใช้เซ็นเซอร์ความดันภายในเพื่อตรวจสอบอุณหภูมิอากาศสูงสุด และตัดสินใจได้อย่างแม่นยำว่าเมื่อใดควรนำแม่พิมพ์ออกจากเตาอบ
การขึ้นรูปแบบ Rotomolding HDPE ปรากฏในอุตสาหกรรมที่ไม่สามารถลดทอนประสิทธิภาพของโครงสร้างและความทนทานต่อสารเคมีได้ ตัวอย่างทั่วไป ได้แก่ ถังเก็บสารเคมีขนาดใหญ่ ถังผสม ถังจ่ายสารเคมี ถาดบรรจุ เรือนอุปกรณ์อุตสาหกรรม ส่วนประกอบในการบำบัดน้ำ และถังพ่นสารเคมีทางการเกษตร
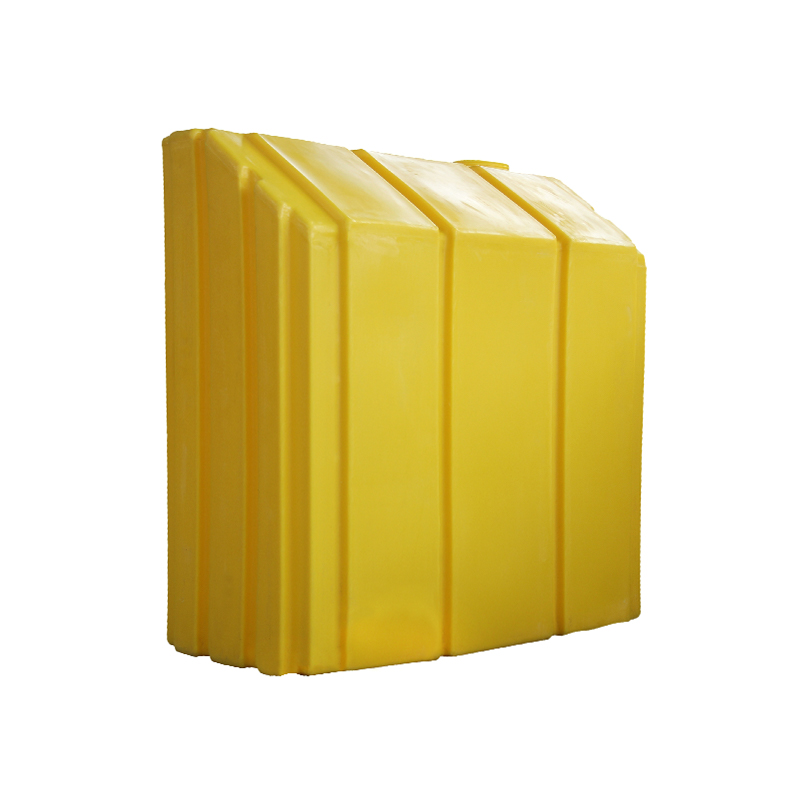
สำหรับถังเก็บแนวตั้ง ความแข็งของ HDPE ช่วยให้ผนังที่สูงขึ้นสามารถต้านทานแรงเค้นของห่วงได้โดยไม่มีความหนาของผนังมากเกินไป การออกแบบก้นกรวยของถังอุตสาหกรรมจำนวนมากยังได้รับประโยชน์จากความเสถียรของมิติของ HDPE โดยเฉพาะอย่างยิ่งเมื่อถังเต็มไปด้วยของเหลวที่มีความหนาแน่น ตัวอย่างทั่วไปคือถังเก็บ PE ก้นทรงกรวย CPT5000L ซึ่งเครื่องโรโตโมลด์ผลิตโดยมีผนังไร้รอยต่อและข้อต่อขึ้นรูปในตัว นอกจากนี้ ผู้หล่อยังออกแบบสำหรับภาระทางกลที่ถังมองเห็นในระหว่างการขนส่ง ซึ่งเป็นหัวข้อที่ครอบคลุมโดยละเอียด ความมั่นคงของถังเก็บน้ำสะอาด บนถนนที่ไม่เรียบ
 ถังเก็บ PE ก้นทรงกรวย CPT-5000L สำหรับใช้ในอุตสาหกรรม ถังเก็บ HDPE แบบหมุนที่มีก้นกรวยและผนังไร้รอยต่อ เหมาะสำหรับของเหลวที่มีความหนาแน่นสูงและสภาพแวดล้อมทางอุตสาหกรรมที่มีความต้องการสูงซึ่งมีความเสถียรของมิติและความต้านทานการกัดกร่อน ดูผลิตภัณฑ์ →
ถังผสมและถังจ่ายสารเคมีเป็นอีกรูปแบบหนึ่งที่เข้ากันได้อย่างลงตัว ชิ้นส่วนเหล่านี้มักจะเห็นโหลดของตัวกวน แรงบิดของหัวฉีด และการสัมผัสกรดหรือด่างซ้ำๆ ความแข็งที่สูงขึ้นของ HDPE ช่วยลดการงอที่ส่วนยึดและรักษาความคลาดเคลื่อนของมิติรอบเม็ดมีดแบบเกลียว สำหรับปริมาณที่มากขึ้น ถังผสม PE ขนาด 10 ตันจะช่วยให้วิศวกรกระบวนการมีภาชนะที่ไร้รอยต่อและป้องกันการกัดกร่อน
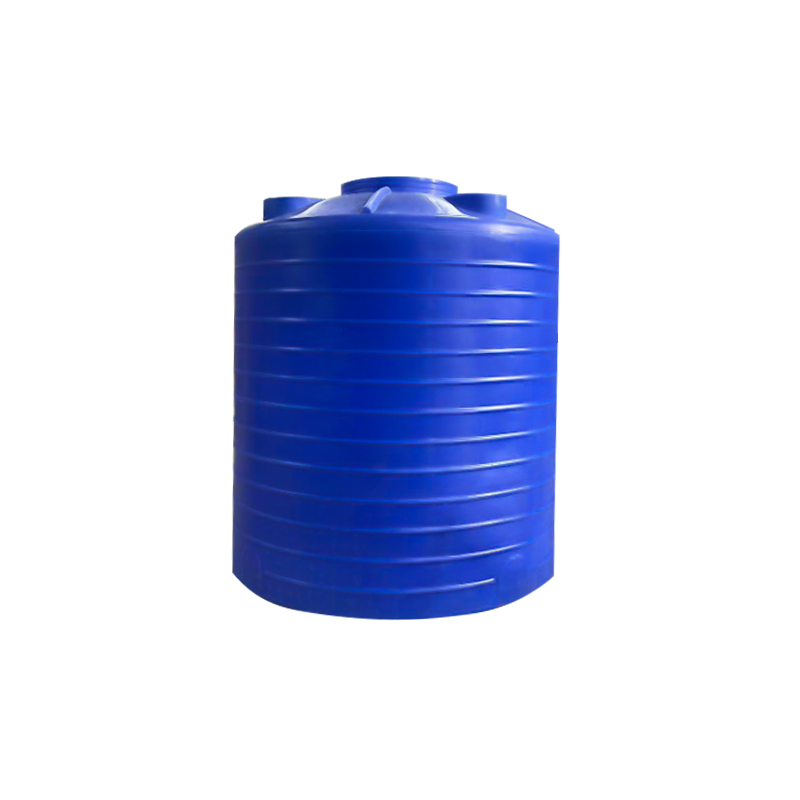 ถังผสม PE ขนาด 10 ตันสำหรับการแปรรูปทางเคมี กระบอกโรโตโมลด์ที่มีความจุสูง ออกแบบมาเพื่อการผสมและการตวง โดยให้ความแข็งและความต้านทานการกัดกร่อน ทนทานต่อแรงกวนจากเครื่องกวนและการสัมผัสสารเคมีซ้ำๆ ดูผลิตภัณฑ์ →
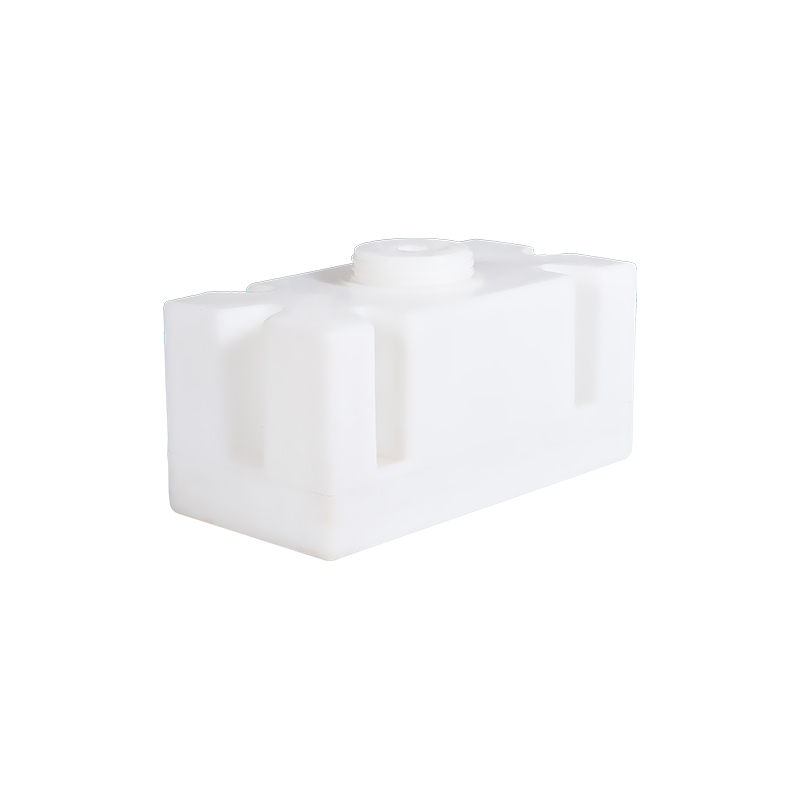
ในพื้นที่จัดเก็บสารเคมี ถาดกันรั่วกลายเป็นข้อกำหนดด้านความปลอดภัยมาตรฐาน ถาดแบบโรโตโมลด์ที่ทำจาก HDPE มีความเข้ากันได้ทางเคมีเช่นเดียวกับตัวถัง โดยมีการตกแต่งภายในที่เรียบลื่นซึ่งง่ายต่อการตรวจสอบและทำความสะอาด ความสามารถในการปั้นที่จับและอ่างระบายน้ำลงในถาดโดยตรงช่วยลดขั้นตอนการประกอบ
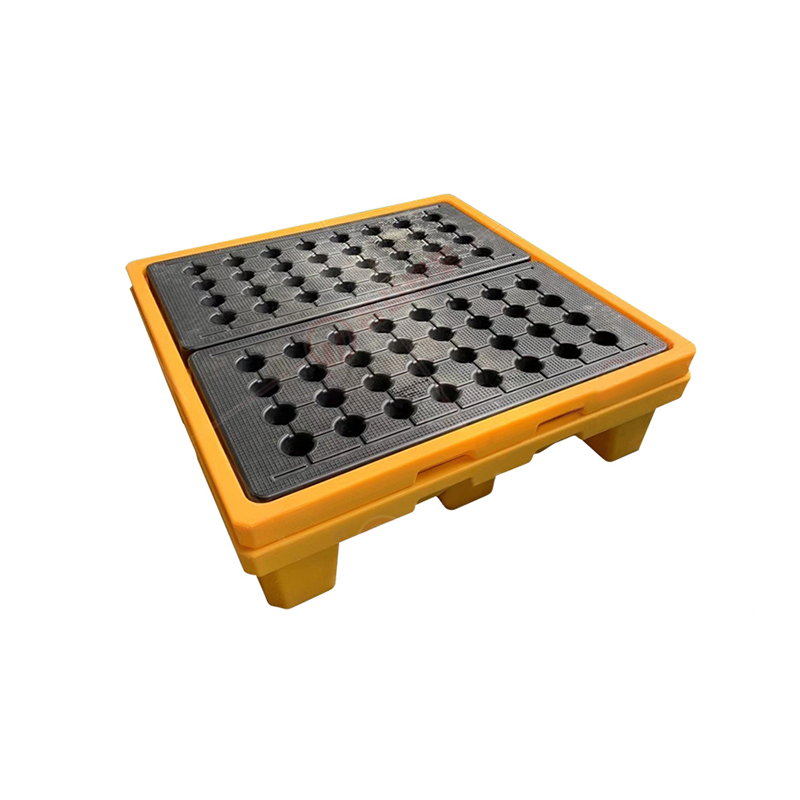 ถาดถังป้องกันการรั่วแบบ Rotomolded สำหรับการจัดเก็บสารเคมี ถาด HDPE พร้อมที่จับขึ้นรูปและอ่างระบายน้ำ ช่วยให้บรรจุของเหลวได้อย่างราบรื่นและทำความสะอาดง่าย ซึ่งเข้ากันได้ทางเคมีกับของเหลวที่เก็บไว้ ดูผลิตภัณฑ์ →
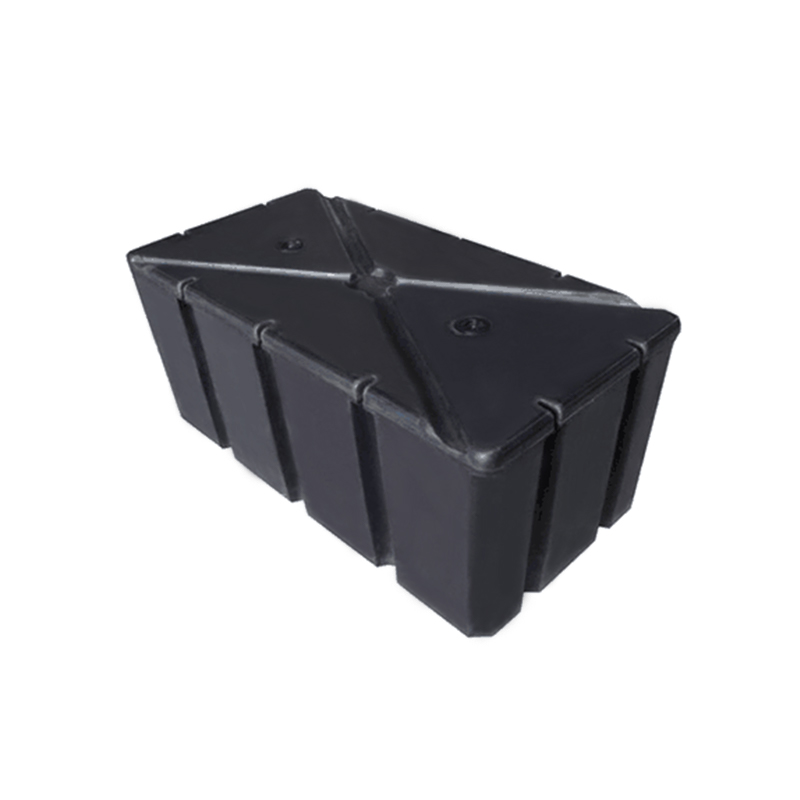
นอกเหนือจากถังและถาดแล้ว การขึ้นรูปแบบ Rotomolding HDPE ยังใช้สำหรับ:
ไม่ใช่ว่าเครื่องโรโตโมลด์ทุกรายจะมีประสบการณ์ในการใช้งาน HDPE อย่างมีกำไร ก่อนทำการสั่งซื้อ โปรดสอบถามเกี่ยวกับการจัดการผง การควบคุมอุณหภูมิแม่พิมพ์ และขั้นตอนการทำความเย็น ยืนยันว่าพวกเขาเคยทำโครงการ HDPE มาก่อน เนื่องจากเส้นโค้งการเรียนรู้มีอยู่จริง
พิจารณาห่วงโซ่ผลิตภัณฑ์ทั้งหมดด้วย พันธมิตรที่ออกแบบและเครื่องจักรแม่พิมพ์ของตัวเอง เช่น อุตสาหกรรมพลาสติก Cixi Junyi สามารถทำซ้ำได้เร็วขึ้นในการชดเชยการหดตัวและการวางเกต บริษัทตั้งอยู่ในศูนย์กลาง rotomolding ของ Cixi ใกล้กับเส้นทางโลจิสติกส์หลัก และนำเสนอทั้งผลิตภัณฑ์ที่ได้มาตรฐานและการพัฒนา OEM แบบกำหนดเอง หากคุณต้องการการสนับสนุนในการออกแบบชิ้นส่วน การเลือกใช้วัสดุ หรือเครื่องมือแม่พิมพ์ ผู้ผลิตที่มีประสบการณ์สามารถสร้างความแตกต่างระหว่างต้นแบบที่ใช้งานได้กับการดำเนินการผลิตที่ล้มเหลว
ตรวจสอบระบบคุณภาพและขอใบรับรองวัสดุ คู่ค้าที่เชื่อถือได้ควรสามารถจัดทำเอกสารเกรดเรซิน การตรวจสอบย้อนกลับของล็อต และความหนาของผนังได้ นอกจากนี้ยังควรช่วยให้คุณเข้าใจระยะเวลารอคอย โดยเฉพาะอย่างยิ่งสำหรับ HDPE เนื่องจากขั้นตอนการทำความเย็นที่นานขึ้นอาจขยายเวลาของวงจรเมื่อเทียบกับ LLDPE
อย่ามองข้ามวิศวกรรมต้นทุน บางครั้งเรซิน HDPE อาจมีราคาแพงต่อกิโลกรัมมากกว่า LLDPE แต่ความแข็งที่สูงกว่าอาจทำให้ผนังบางลงเล็กน้อยในการออกแบบบางอย่าง ต้นทุนสุทธิขึ้นอยู่กับรูปทรง ปริมาตร และการดำเนินการรองที่จำเป็น พันธมิตรที่ดีจะหารือเกี่ยวกับข้อแลกเปลี่ยนเหล่านี้อย่างเปิดเผยก่อนที่คุณจะตัดสินใจใช้เครื่องมือ
การขึ้นรูปแบบ Rotomolding ของ HDPE ไม่ใช่วัสดุที่ง่ายที่สุดในการใช้งาน แต่ผลลัพธ์ที่ได้ก็บ่งบอกความเป็นตัวมันเอง เมื่อคุณระบุเกรดที่เหมาะสม ลงทุนในเครื่องมือที่เหมาะสม และทำงานร่วมกับช่างขึ้นรูปที่เข้าใจถึงขีดจำกัดของกระบวนการ คุณจะได้ชิ้นส่วนที่แข็งแกร่ง น้ำหนักเบา ทนต่อการกัดกร่อน และราคาไม่แพงอย่างน่าประหลาดใจสำหรับปริมาณต่ำถึงปานกลาง เริ่มต้นด้วยข้อกำหนดการบริการของคุณ ไม่ใช่แค่เอกสารข้อมูลวัสดุ และให้พันธมิตรที่มีประสบการณ์ช่วยเหลือคุณตั้งแต่การออกแบบแม่พิมพ์ไปจนถึงชิ้นส่วนขั้นสุดท้าย


 หมู่บ้าน wuyuqiao เมือง Henghe เมือง Cixi มณฑลเจ้อเจียง
 +86-15257871220
 [email protected]
