


แนวทางการออกแบบการขึ้นรูปแบบหมุน: กฎสำคัญสำหรับวิศวกร OEM และผู้ซื้อ
เมื่อเร็วๆ นี้ วิศวกรคนหนึ่งได้นำถังจ่ายสารขนาด 1,000 ลิตรมาให้เราซึ่งยังคงร้าวที่มุมด้านล่าง โมเดล CAD มีรัศมีภายใน 2 มม. ไม่มีกระแสลมบนผนังด้านข้าง และมีฐานที่เรียบสนิท ทุกหนึ่งในสามรายละเอียดดังกล่าวส่งผลให้ชิ้นส่วนล้มเหลว การขึ้นรูปแบบ Rotomolding เป็นกระบวนการให้อภัยในหลายๆ ด้าน แต่ไม่ใช่กระบวนการให้อภัยสำหรับการเปลี่ยนแปลงที่คมชัด ผนังแนวตั้งที่ไม่มีความเรียว หรือพื้นผิวขนาดใหญ่ที่ไม่ได้รับการสนับสนุน
กฎด้านล่างคือสิ่งที่เราใช้เพื่อระบุปัญหาเหล่านั้นก่อนที่จะกลายเป็นค่าใช้จ่ายในการเครื่องมือ พวกเขามาจากหลายปีของการสร้างสรรค์เครื่องมือโรโตโมลด์และการผลิตถัง PE ตัวเรือนอุปกรณ์ และชิ้นส่วน OEM แบบกำหนดเอง
ความหนาของผนังและส่วนกลวง
การขึ้นรูปแบบหมุนทำให้เกิดชิ้นส่วนกลวงที่มีผนังชั้นเดียว ความหนาของผนังถูกกำหนดโดยปริมาณของผงพลาสติกที่ใส่เข้าไปในแม่พิมพ์และรอบการหมุน ไม่ใช่จากรูปทรงของโพรงแม่พิมพ์ ซึ่งต่างจากการฉีดขึ้นรูป นี่คือเหตุผลว่าทำไมชิ้นส่วนที่ผสมส่วนที่หนาและบางจึงผลิตได้ยาก: พลาสติกในบริเวณหนาไม่มีทางไหลไปยังพื้นที่บางหลังจากที่ผงละลาย
 เปลือกอุปกรณ์ Rotomolded LLDPE สำหรับการป้องกันส่วนประกอบภายใน เปลือกที่ขึ้นรูปด้วยการหมุนอย่างไร้รอยต่อนี้ปกป้องส่วนประกอบที่แม่นยำจากฝุ่น ความชื้น และการกระแทก วัสดุ LLDPE ให้ความทนทานต่อสารเคมีและความเสถียรต่อรังสี UV ทำให้เหมาะสำหรับสภาพแวดล้อมทางอุตสาหกรรมที่รุนแรง ดูผลิตภัณฑ์ →
สำหรับชิ้นส่วนโพลีเอทิลีน จุดเริ่มต้นที่เหมาะสมคือผนังที่สม่ำเสมอ ตัวเรือนขนาดเล็กที่มีเส้นผ่านศูนย์กลางไม่เกิน 300 มม. มักจะอยู่ที่ 3 ถึง 5 มม. ชิ้นส่วนขนาดกลาง เช่น ถังหรือตู้อุปกรณ์ขนาด 1,000 ลิตร ต้องมีความหนาประมาณ 5 ถึง 8 มม. ถังเก็บขนาดใหญ่ที่มีความจุสูงกว่า 2,000 มม. โดยทั่วไปจะใช้ขนาด 8 ถึง 12 มม. เพื่อทนทานต่อภาระอุทกสถิตและความเครียดในการจัดการ
| ขนาดชิ้นส่วนโดยรวม | ความหนาของผนังที่แนะนำ | ความทนทานต่อการผลิตโดยทั่วไป |
|---|---|---|
| ต่ำกว่า 300 มม | 3 ถึง 5 มม | /- 1.5 มม |
| 300 ถึง 1,000 มม | 5 ถึง 6 มม | /- 2 มม |
| 1,000 ถึง 2,000 มม | 6 ถึง 8 มม | /- 2.5 มม |
| มากกว่า 2,000 มม | 8 ถึง 12 มม | /- 3 มม |
ความหนาของผนังสม่ำเสมอมีความสำคัญมากกว่าค่าสัมบูรณ์ กำแพงขนาด 6 มม. ที่มีบอสขนาด 12 มม. ในพื้นที่จะจม และฐานของบอสสามารถดักจับช่องว่างภายในได้ หากการออกแบบต้องการความหนาเฉพาะจุด ให้วางแผนการเสริมแรงขั้นที่สองแทน
มุมร่างและการรื้อถอน
แบบร่างคือมุมที่คุณเพิ่มลงบนพื้นผิวแนวตั้ง เพื่อให้ชิ้นส่วนหลุดออกจากแม่พิมพ์ เนื่องจากชิ้นส่วนที่ขึ้นรูปแบบหมุนถูกดึงออกจากเครื่องมือในขณะที่ยังอุ่นอยู่ และเนื่องจากโพลีเอทิลีนหดตัวลงบนเครื่องมือในขณะที่เย็นลง ผนังที่ไม่มีร่างจึงจะลาก ติด หรือบิดเบี้ยว กระแสลมขั้นต่ำที่เราแนะนำสำหรับพื้นผิวโพลีเอทิลีนเรียบคือ 1 องศาต่อด้าน สำหรับพื้นผิวที่มีพื้นผิว ให้เพิ่มเป็น 2 หรือ 3 องศา
| สภาพพื้นผิว | ร่างขั้นต่ำต่อด้าน |
|---|---|
| พื้นผิวภายนอกเรียบ | 1 องศา |
| พื้นผิวภายในเรียบ | 0.5 องศา |
| พื้นผิวที่มีพื้นผิวหรือทาสี | 2 ถึง 3 องศา |
| ผนังแนวตั้งลึกมากกว่า 500 มม | 2 องศาขึ้นไป |
ผลในทางปฏิบัติมีมากกว่าที่วิศวกรส่วนใหญ่คาดหวัง ชิ้นส่วนที่มีผนังด้านข้างลึก 500 มม. และร่างเทเปอร์ 1 องศาประมาณ 9 มม. จากบนลงล่าง หากการออกแบบจำเป็นต้องมีผนังที่ขนานกัน นั่นคือธงสีแดง Rotomolding ไม่ใช่การฉีดขึ้นรูป การจับยึดผนังแนวตั้งโดยไม่มีความเรียวบนส่วนที่ลึกถือเป็นความท้าทายในการใช้เครื่องมือ
ผนังเรียบ มงกุฎ และการจูบ
ผนังเรียบเป็นสาเหตุเดียวที่พบบ่อยที่สุดของการบิดเบี้ยวของแม่พิมพ์แบบโรโตโมลด์ จอแบนขนาดใหญ่ไม่มีการรองรับภายใน และการหดตัวที่เกิดขึ้นเมื่อชิ้นส่วนเย็นตัวลงจะทำให้กระป๋องน้ำมัน บิดงอ หรือโค้งงอได้ การแก้ไขที่ได้รับการพิสูจน์แล้วคือมงกุฎ เม็ดมะยมประมาณ 0.4 มม. ต่อความยาวแผง 100 มม. ช่วยให้หน้าปัดมั่นคง สำหรับพื้นที่เรียบกว้าง 500 มม. นั่นหมายถึงความโค้งประมาณ 2 มม.
ถ้าแผงต้องแบนจริงๆ หรือถ้าต้องรับน้ำหนัก ให้เพิ่มรอยต่อ การจูบคือกระดุมหรือเสาที่หล่อไว้ซึ่งเชื่อมผนังสองด้านของฝ่ายตรงข้ามเข้าด้วยกัน การวางคิสออฟที่ระยะห่าง 150 ถึง 300 มม. จะทำให้ผนังสองชั้นแข็งขึ้นโดยไม่ต้องใช้โครงหรือตัวยึดรอง การจูบออกจะเพิ่มความซับซ้อนของแม่พิมพ์ แต่ก็มีราคาถูกกว่าการเสริมส่วนที่บิดเบี้ยวหลังจากการขึ้นรูปมาก
 ถังเก็บ PE ก้นทรงกรวยขนาด 5,000 ลิตรพร้อมความเสถียรที่เพิ่มขึ้น ออกแบบมาเพื่อการจัดเก็บของเหลวในอุตสาหกรรมบำบัดน้ำและเคมี ถังก้นทรงกรวยนี้รับประกันการระบายน้ำที่มีประสิทธิภาพและความสมบูรณ์ของโครงสร้าง เม็ดมะยมเรียบต้านทานแรงดันน้ำ ในขณะที่ LLDPE ให้ความต้านทานการกัดกร่อน ดูผลิตภัณฑ์ →
ภาชนะขนาดใหญ่ เช่น ถังเก็บก้นทรงกรวยขนาด 5,000 ลิตร ใช้ก้นทรงกรวยเพื่อการระบายน้ำและเพิ่มความมั่นคง ในขณะที่ผนังด้านข้างมีเม็ดมะยมเรียบเพื่อต้านทานการเสียรูปจากอุทกสถิต
มุม รัศมี และซี่โครง
มุมที่แหลมคมถือเป็นความผิดพลาดในการออกแบบที่พบบ่อยเป็นอันดับสอง ในการขึ้นรูปแบบโรโตโมลด์ มุมภายในที่แหลมคมจะทำให้เกิดความเครียด และด้านนอกของมุมนั้นมีแนวโน้มที่จะออกมาบางเนื่องจากผงเติมได้ยากในพื้นที่ที่คับแคบ รัศมีภายนอกขั้นต่ำที่เรายอมรับคือ 3 มม. และรัศมีภายในควรมีความหนาของผนังอย่างน้อยสองเท่า สำหรับผนัง 6 มม. ให้วางรัศมีภายใน 12 มม.
มุมมุมมีความสำคัญเท่ากับรัศมี ชิ้นส่วนโพลีเอทิลีนทำงานได้ดีที่สุดเมื่อมีมุมรวม 30 องศาขึ้นไป แม้ว่ามุมที่ใหญ่กว่าจะปลอดภัยกว่าก็ตาม หากการใช้งานต้องการมุมที่คมชัดขึ้น ให้ออกแบบผนังให้หนาขึ้นหรือโครงเสริมความแข็งแรงเพื่อชดเชย
นักออกแบบมักขอมุมแหลมเพื่อประหยัดพื้นที่ ในการปั้นแบบโรโตโมลด์ มุมที่แหลมคมแทบจะไม่ช่วยประหยัดพื้นที่ ส่งผลให้เสียเวลาในเครื่องมือ เสี่ยงต่อผนังบาง และสร้างรัศมีที่มองเห็นไม่ชัด โซลูชันที่มีประสิทธิภาพมักมีรัศมีกว้างบวกกับซี่โครงที่ต่ำ
การไหลของวัสดุและการแยกผนัง
Rotomolding อาศัยการกลิ้งของผงและการหลอมละลายภายในแม่พิมพ์ที่หมุนได้ ผงไม่สามารถไหลผ่านช่องว่างแคบๆ ได้เหมือนกับที่พลาสติกหลอมเหลวไหลในแม่พิมพ์ฉีด กฎทั่วไปคือรักษาระยะห่างระหว่างผนังทั้งสองหรือระหว่างผนังกับซี่โครงอย่างน้อยห้าเท่าของความหนาของผนังที่ระบุ สำหรับผนัง 6 มม. นั่นหมายถึงช่องว่างขั้นต่ำประมาณ 30 มม.
หากช่องว่างแคบลง ผงสามารถเชื่อมช่องเปิดก่อนที่มันจะละลาย และผลลัพธ์ที่ได้คือใยที่หลอมละลายซึ่งทำลายความตั้งใจในการออกแบบ กฎนี้ใช้กับคิสออฟ โครงแบบหล่อ บอสยึด และรูปทรงภายในใดๆ การตรวจสอบครั้งแรกที่เราดำเนินการคือกฎ 5x
การตัดส่วนล่าง ส่วนแทรก และการแยกเส้น
การตัดส่วนล่างทำได้ยากเนื่องจากต้องดึงชิ้นส่วนออกจากแม่พิมพ์ ส่วนที่เป็นร่องเล็กๆ สามารถจัดการได้ด้วยซิลิโคนหรือส่วนแม่พิมพ์ที่ยืดหยุ่นได้ แต่จะทำให้มีค่าใช้จ่ายเพิ่มและมักจะทำให้รอบการทำงานช้าลง สำหรับชิ้นส่วนแข็งขนาดใหญ่ ให้หลีกเลี่ยงการตัดส่วนล่างทั้งหมด
สามารถขึ้นรูปเม็ดมีดแบบเกลียว สวิตช์ระดับ และข้อต่อฟิตติ้งได้ โดยจะวางไว้ในแม่พิมพ์ก่อนที่จะบรรจุผงและคงอยู่ในตำแหน่งขณะที่ชิ้นส่วนหมุน เม็ดมีดโลหะสำหรับชิ้นส่วน PE ต้องมีปุ่มหรือร่องเพื่อล็อคเข้ากับพลาสติก เก็บตำแหน่งเม็ดมีดให้ห่างจากผนังที่อยู่ติดกัน ไม่เช่นนั้นกฎการแยก 5x จะไม่สามารถบรรลุได้
 ถังเชื้อเพลิง LLDPE แบบ Rotomolded เพื่อการเก็บของเหลวที่ปลอดภัย ถังน้ำมันรุ่นนี้ใช้ LLDPE ทนต่อสารเคมีและแรงกระแทก เหมาะสำหรับเก็บเชื้อเพลิงและของเหลวอื่นๆ โครงสร้างที่ไร้รอยต่อช่วยป้องกันการรั่วซึม และการออกแบบที่มีน้ำหนักเบาช่วยให้ติดตั้งได้ง่ายในการใช้งานแบบเคลื่อนที่หรือแบบประจำที่ ดูผลิตภัณฑ์ →
เส้นแยกควรอยู่บนขอบที่สะอาด หากเส้นแยกตัดผ่านพื้นผิวที่มีพื้นผิว พื้นผิวจะไม่ตรงกันที่การแยก สำหรับผลิตภัณฑ์ที่ต้องมีลักษณะสม่ำเสมอ ให้วางแผนการแยกเครื่องมือโดยมีลักษณะที่เป็นธรรมชาติ เช่น ขอบหรือร่องแบบหล่อ
การเลือกใช้วัสดุและภาระต่อสิ่งแวดล้อม
LLDPE เป็นวัสดุเริ่มต้นสำหรับโครงการ rotomolding ส่วนใหญ่ และด้วยเหตุผลที่ดี มีแรงกระแทกดีเยี่ยม ทนต่อสารเคมีได้ดี และทนทานต่อรอบการหมุนที่ช้าโดยไม่เสื่อมสภาพ เมื่อชิ้นส่วนต้องอาศัยอยู่กลางแจ้ง สารป้องกันรังสียูวีถือเป็นสิ่งสำคัญ สีดำเป็นสีที่มีประสิทธิภาพมากที่สุด แต่ชุดกันยูวีในสีอื่นๆ ก็ใช้ได้ดีกับหลายๆ งาน
สำหรับการต้านทานการกัดกร่อนในสภาพแวดล้อมทางทะเลหรือทางเคมี ชิ้นส่วน LLDPE ที่มีความเสถียรต่อรังสี UV เป็นตัวเลือกที่เชื่อถือได้ เราได้เผยแพร่ข้อมูลที่เป็นประโยชน์เกี่ยวกับ ความต้านทานการกัดกร่อนของแพลตฟอร์มลอยตัว LLDPE สำหรับผู้ที่กำลังพิจารณาติดตั้งขนาดใหญ่
อุณหภูมิในการให้บริการก็มีความสำคัญเช่นกัน ชิ้นส่วนโพลีเอทิลีนมาตรฐานมักได้รับการจัดอันดับสำหรับการใช้งานต่อเนื่องระหว่าง 60 ถึง 80 องศาเซลเซียส อาจจำเป็นต้องใช้โพลีโพรพีลีนหรือไนลอนที่สูงกว่าช่วงนั้น และสิ่งเหล่านี้จะเปลี่ยนทั้งข้อกำหนดในการร่างและต้นทุนเครื่องมือ การสัมผัสสารเคมีกับกรด ตัวทำละลาย หรือน้ำทะเลก็ส่งผลต่อการเลือกใช้วัสดุเช่นกัน
การออกแบบเครื่องมือและแม่พิมพ์
การใช้เครื่องมือเป็นต้นทุนเดียวที่ใหญ่ที่สุดในโครงการ rotomolding โดยทั่วไปแม่พิมพ์จะเป็นอะลูมิเนียมหล่อสำหรับปริมาณการผลิตหรืออะลูมิเนียมกลึง CNC สำหรับต้นแบบ ยิ่งรูปทรงของชิ้นส่วนซับซ้อนมากขึ้น ต้นทุนแม่พิมพ์ก็จะมากขึ้นตามไปด้วย
การจูบ การบั่นทอน และเม็ดมีดแบบหล่อล้วนเพิ่มต้นทุนเครื่องมือ ทุกคุณสมบัติที่คุณเพิ่มจะต้องได้รับการพิจารณาในโครงร่างแม่พิมพ์ แนวทางที่ดีที่สุดสำหรับชิ้นส่วน OEM คือการส่งโมเดล 3D CAD พร้อมคำอธิบายที่ชัดเจนสำหรับความหนาของผนังที่กำหนด ทิศทางของร่าง และเส้นการแยกส่วน แม้แต่การสเก็ตช์ภาพง่ายๆ ด้วยทั้งสามสิ่งนี้ก็จะทำให้การสนทนาเรื่องการใช้เครื่องมือมีประสิทธิผลมากขึ้น
สิ่งที่ต้องตรวจสอบก่อนส่งชิ้นส่วนไปยัง Rotomolder
ข้อผิดพลาดในการออกแบบที่พบบ่อยที่สุดนั้นสามารถตรวจพบได้ง่ายหากคุณรู้ว่าต้องมองหาอะไร:
- ใบหน้าแบนไม่มีมงกุฎซึ่งจะบิดเบี้ยว
- มุมภายในแหลมคมที่มีรัศมีต่ำกว่าความหนาของผนัง 2x ซึ่งจะทำให้เกิดรอยแตกร้าว
- ช่องว่างแคบระหว่างผนังหรือซี่โครงซึ่งจะเชื่อม
- ผนังแนวตั้งที่ไม่มีร่างซึ่งจะผูกเข้ากับแม่พิมพ์
- ความคลาดเคลื่อนของความหนาของผนังแน่นประมาณ/-20% ซึ่งทำให้ต้นทุนเพิ่มขึ้นโดยไม่ปรับปรุงฟังก์ชัน
เมื่อภาพวาดมีปัญหาเหล่านี้ วิธีที่ดีที่สุดคือแก้ไขปัญหาตั้งแต่เนิ่นๆ การเปลี่ยนแปลงโมเดล CAD เพียงเล็กน้อยสามารถช่วยประหยัดเวลาในการทำงานซ้ำของเครื่องมือได้หลายพันครั้งและปัญหาในการผลิตหลายเดือน
หากคุณกำลังประเมินโครงการ OEM แบบกำหนดเอง บริษัทที่อยู่เบื้องหลังเครื่องมือมีความสำคัญ ที่ Cixi Junyi Plastic Industry เราออกแบบและสร้างชิ้นส่วนที่ขึ้นรูปด้วยการหมุนตั้งแต่ขั้นตอนแม่พิมพ์จนถึงการผลิตสำเร็จรูป หลักการออกแบบเดียวกันนี้ใช้ไม่ว่าคุณจะซื้อรถถังมาตรฐานหรือทดสอบการใช้งานตัวถังแบบกำหนดเอง คุณสามารถอ่านเพิ่มเติมเกี่ยวกับเรา บริการพัฒนาและประมวลผล OEM เพื่อทำความเข้าใจวิธีที่เราจัดการกับการตรวจสอบการวาดภาพ การใช้เครื่องมือ และการผลิต
สินค้าที่เกี่ยวข้อง
-
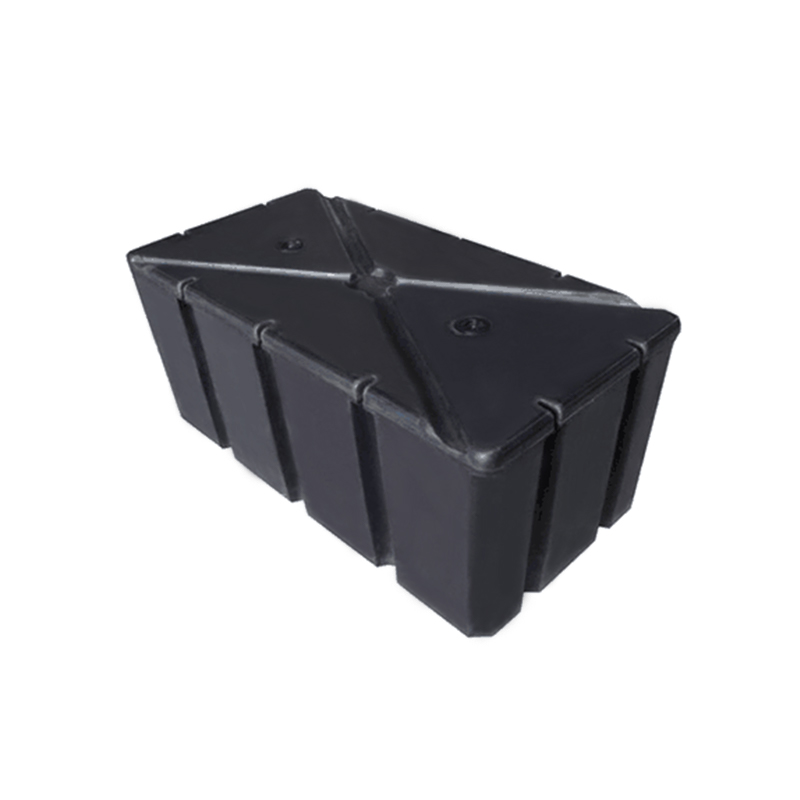
โป๊ะลอยน้ำ PE แบบสี่เหลี่ยม Rotomolding
-
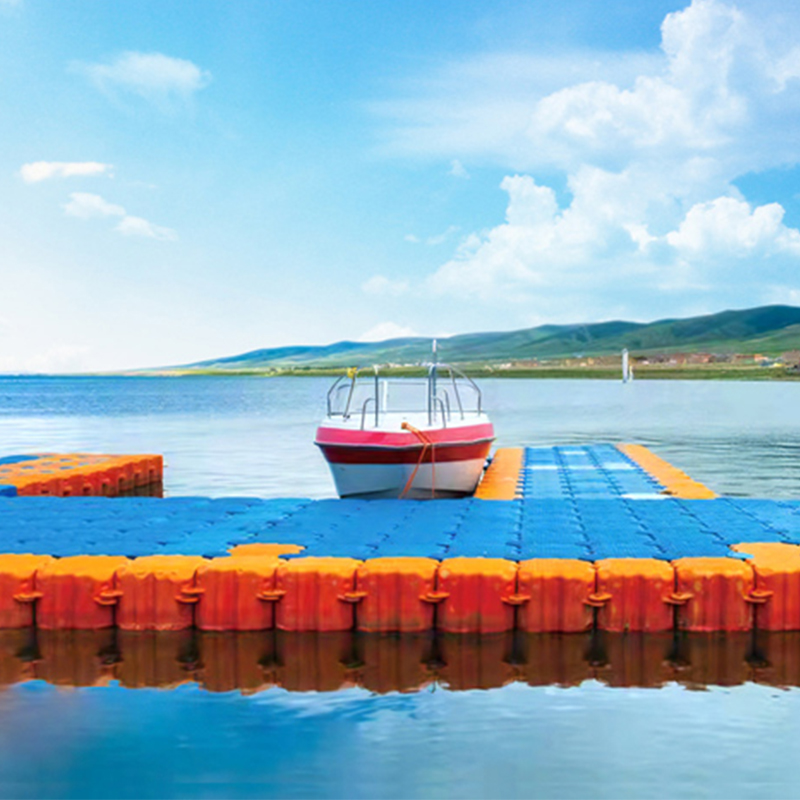
Rotomolding แพลตฟอร์มลอยน้ำ LLDPE
-
ลูกบอลลอยน้ำแบบหมุน ABS ทนทาน 200 มม
-

ลูกบอลลอยน้ำ Rotomolding หูเดี่ยวขนาด 500 มม
-
ลูกบอลลอยน้ำพลาสติกขนาด 500 มม. LLDPE Ball Floater
-
คำเตือนโป๊ะท่อขุดลอกลอยน้ำ
-
LLDPE พลาสติก Rotational Moulding Dredge ท่อลอยโป๊ะ
-
ทุ่นเดินเรือทางทะเล/ทุ่นเตือน
-

LLDPE ทุ่นลอยสัญญาณนำทางแบบอยู่กับที่
-
Rotomolding Warning Float พร้อมฟิลเลอร์ EPS
-
Rotomolding ทุ่นต้านคลื่น
-
LLDPE Dredging Sludge แหวนลอยแบบ Rotomolded
-
เส้นผ่านศูนย์กลาง 650 Rotomolding การเพาะพันธุ์โป๊ะลอยน้ำ
-
200 เส้นผ่านศูนย์กลาง Rotomolding น้ำเสียรักษาลอย
-
ตัวลอยแบบหมุนได้
-
ถังเชื้อเพลิงพลาสติก LLDPE Rotomolding
-
ถังเก็บน้ำป้องกันพืช Rotomolding
-
Rotomolding LLDPE RV ถังน้ำจืด
ติดต่อด่วน
-
 หมู่บ้าน wuyuqiao เมือง Henghe เมือง Cixi มณฑลเจ้อเจียง
-
 +86-15257871220
-
 [email protected]
ลิขสิทธิ์© Cixi Junyi Plastic Industry Co, Ltd.
ติดต่อไปเรื่อยๆ
